Domain verbrennungsnarbe.de kaufen?
Wir ziehen mit dem Projekt
verbrennungsnarbe.de um.
Sind Sie am Kauf der Domain
verbrennungsnarbe.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain verbrennungsnarbe.de kaufen?
Wie können Narbenbildung und Narbenpflege nach Verletzungen verbessert werden?
Um die Narbenbildung zu verbessern, ist es wichtig, die Wunde sauber zu halten und sie angemessen zu versorgen. Eine gute Narbenpflege beinhaltet regelmäßiges Eincremen mit speziellen Cremes oder Ölen, um die Haut geschmeidig zu halten und die Narbenbildung zu minimieren. Zudem können auch Massagen oder spezielle Narbenpflaster helfen, um das Erscheinungsbild der Narbe zu verbessern. **
Wie können Narbenbildung und Narbenpflege am besten minimiert werden?
Um die Narbenbildung zu minimieren, ist es wichtig, die Wunde sauber zu halten und sie nicht zu reizen. Vermeiden Sie es, an der Kruste zu kratzen oder die Wunde zu berühren. Zur Narbenpflege können Sie spezielle Cremes oder Gele verwenden, die die Heilung unterstützen und das Aussehen der Narbe verbessern. **


Ähnliche Suchbegriffe für Oerlikon
Top-Angebote
Produkte zum Begriff Oerlikon:
-
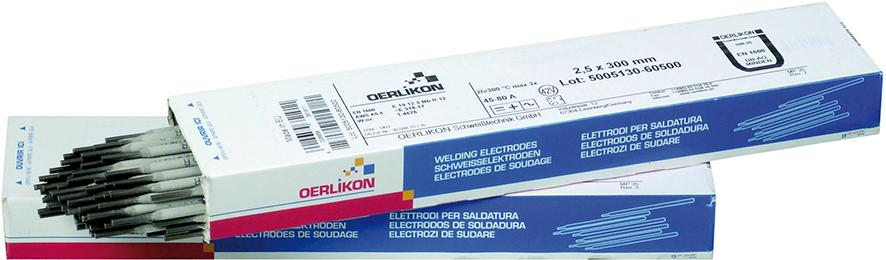
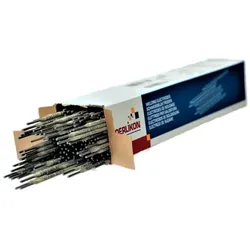
Stabelektroden Oerlikon CitorexStabelektroden Oerlikon Citorex. Stabelektroden Oerlikon Citorex für un- und niederlegierte Stähle. Schlacke leicht zu entfernen. Gute Wurzelschweißbarkeit. Keine Neigung zum kleben. Rutilbasisch umhüllt. Geeignet für Heftarbeiten. Gute Spaltüberbrückung. Strom tief absenkbar. In vielen Bereichen einsetzbare rutilbasisch-umhüllte Stabelektroden Oerlikon Citorex mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 350 °C geeignet. Besonders anwendbar für röntgensicheres Schweißen von Wurzel-, Füll- und Decklagen im Kessel-, Rohrleitungs- und Behälterbau. Sehr gut beherrschbar in Zwangspositionen. Ruhiger und stabiler Lichtbogen. Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung wird besonders in der Schweißerausbildung geschätzt. Mit geringem Strom verschweißbar.. Die Stabelektrode von Citorex ist durch den niedrigen Si-Gehalt besonders gut für anschließendes Verzinken oder Emaillieren geeignet. Für ein feinschuppigeres Nahtbild kann als Decklage FINCORD benutzt werden.. Blechdicke maximal 16 mm, bei Kehlnähten Blechdicke maximal 30 mm, a-Maß maximal 10 mm.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten Stabelektroden Oerlikon Citorex. Hersteller: Oerlikon. Elektrodentyp: RB = rutil - basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen Stabelektroden Oerlikon Citorex. EN ISO: 2560-A: E 38 2 RB 12. EN: 499: E 38 2 RB 12. AWS: A5.1: E6013. Zulassungen Stabelektroden Oerlikon Citorex. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.2. Mechanische Eigenschaften Stabelektroden Oerlikon Citorex. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >80. -20 °C = >47. Werkstoffe für Stabelektroden Oerlikon Citorex. S(P)235 – S(P)355; GP240; GP280; L210 – L360. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferformen. Artikelnummer. Durchmesser. Länge(mm). Strom(A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). W000287226. 2.0. 250. 50 - 70. 1,4. 150. 6. W000258269. 2.5. 350. 50 - 90. 4,1. 210. 3. W000258270. 3.2. 350. 100 - 150. 4,3. 130. 3. W000258271. 4.0. 350. 140 - 190. 4,5. 90. 3. W000258272. 4.0. 450. 140 - 210. 5,7. 90. 3. W000258273. 5.0. 450. 190 - 280. 5,4. 55. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 4,1 kg / 210 Stk · Art.-Nr. W000258269 · EAN 4028659249836. 3.2 x 350 mm 4,3 kg / 130 Stk · Art.-Nr. W000258270 · EAN 4028659249874. 5.0 x 450 mm 5,4 kg / 55 Stk · Art.-Nr. W000258273 · EAN 402865924996646,81 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon SpezialStabelektroden Oerlikon Spezial. Stabelektroden Oerlikon Spezial für un- und niederlegierte Stähle. Gute Spaltüberbrückbarkeit. Für Wurzelschweißungen. Schlacke ist leicht entfernbar. Hervorragende Kaltzähigkeit. Basisch-umhüllte Doppelmantelelektrode mit nichtbasischen Anteilen für Wurzelschweißungen, Zwangspositionen und Spaltüberbrückbarkeit. Die Umhüllungsbestandteile sorgen für exzellente Schweißeigenschaften sowie einen außergewöhnlich richtungsstabilen Lichtbogen. Die Stabelektroden Oerlikon Spezial weisen eine hohe Kaltzähigkeit bis zu -20 °C auf, dies sorgt dafür, dass sie besonders im Stahlbau, der Fertigung und der Montage von Industrie, Handwerk und Rohrleitungsbau gerne angewandt wird. Röntgensicher. Verschweißbar Wechselstrom, stromquellenseitig auf mindestens 65V Leeerlaufspannung achten. Feintropfiger Werkstoffübergang.. Für Betriebstemperaturen von -40 °C bis +450 °C. Wasserstoffkontrolliert. Bei der Wurzelschweißung wird empfohlen, die Elektrode am Minuspol zu verschweißen. Dadurch ist der Lichtbogen gerichteter, so wird das Modellieren an der Wurzel erleichtert und die Empfindlichkeit des Lichtbogens gegen Blaswirkung ist ebenfalls geringer.. Grunddaten von Stabelektroden Oerlikon Spezial. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Spezial. Elektrodentyp: B = basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen von Stabelektroden Oerlikon Spezial. EN ISO: 2560-A: E 38 3 B 12 H10. EN: 499: E 38 3 B 12 H 10. AWS: A5. 1: E7016-H8. Zulassungen von Stabelektroden Oerlikon Spezial. TÜV, DB, CE, ABS. Chemische Zusammensetzung (übliche Werte in %). C - 0.06. Mn - 0.9. Si - 0.7. P - <0.025. S - <0.015. Mechanische Eigenschaften des reinen Schweißgutes von Stabelektroden Oerlikon Spezial. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >25. Kerbschlagarbeit ISO-V (J):. +20 °C = >150. -20 °C = >80. Werkstoffe für Stabelektroden Oerlikon Spezial. S(P)235 – S(P)355; GP240 - GP280; L245 – L360. Lagerung / Rücktrocknung. Trocken lagern. HD<10: Rücktrocknung 300 – 350 °C / 2h, max 5x. Stromart/Polung/Schweißposition. AC; DC+. PA, PB, PC, PD, PE, PF. Lieferform. Art.Nr.. Druchmesser. Länge. A. kg/VE. Stk/VE. VE/Karton. W000287401. 2.0. 350. 55 - 65. 4.2. 330. 3. W000287402. 2.5. 350. 60 - 90. 3.9. 200. 3. W000287408. 2.5. 350. 60 - 90. 2.0. 100. 6. W000287403. 3.2. 350. 95 - 150. 4.1. 125. 3. W000287409. 3.2. 350. 95 - 150. 1.8. 55. 6. W000287404. 3.2. 450. 95 - 150. 5.3. 125. 3. W000287405. 4.0. 450. 140 - 190. 5.2. 80. 3. W000287406. 5.0. 450. 190 - 250. 5.0. 50. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 3.9 kg / 200 Stk · Art.-Nr. W000287402 · EAN W000287402. 3.2 x 350 mm 4.1 kg / 125 Stk · Art.-Nr. W000287403 · EAN W000287403. 3.2 x 450 mm 5.3 kg / 125 Stk · Art.-Nr. W000287404 · EAN W000287404. 4.0 x 450 mm 5.2 kg / 80 Stk · Art.-Nr. W000287405 · EAN W000287405. 5.0 x 450 mm 5 kg / 50 Stk · Art.-Nr. W000287406 · EAN 4028659107495. 2.0 x 350 mm 4.2 kg / 330 Stk · Art.-Nr. W000287401 · EAN W000287401. 2.5 x 350 mm 2 kg / 100 Stk vakuumverpackt · Art.-Nr. W000287408 · EAN 4028659107556. 3.2 x 350 mm 1.8 kg / 55 Stk vakuumverpackt · Art.-Nr. W000287409 · EAN W00028740945,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Welche Behandlungsmöglichkeiten gibt es für einen Gewebeschaden und wie lange dauert der Heilungsprozess in der Regel?
Behandlungsmöglichkeiten für einen Gewebeschaden können physikalische Therapie, Medikamente, Injektionen oder in schweren Fällen eine Operation umfassen. Der Heilungsprozess variiert je nach Art und Schwere des Schadens, kann aber in der Regel mehrere Wochen bis Monate dauern, abhängig von der individuellen Genesungsfähigkeit. Eine frühzeitige Diagnose und Behandlung können den Heilungsprozess beschleunigen und die Genesungschancen verbessern. **
-
Wie entsteht Vernarbung und welche Möglichkeiten gibt es, um Narbenbildung zu minimieren oder zu behandeln?
Vernarbung entsteht, wenn die Haut tiefere Verletzungen erleidet und sich während des Heilungsprozesses neu bildet. Um die Narbenbildung zu minimieren, können spezielle Cremes, Silikonpflaster oder Laserbehandlungen angewendet werden. In manchen Fällen kann auch eine Operation zur Entfernung der Narbe in Betracht gezogen werden. **
-
Wie entsteht eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch Hitze oder Feuer verletzt wird. Dabei werden die oberen Hautschichten zerstört und es bildet sich eine Wunde. Im Heilungsprozess bildet der Körper neues Gewebe, das oft anders aussieht als die umliegende Haut und als Narbe sichtbar bleibt. **
-
Was ist eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch eine Verbrennung verletzt wird und sich anschließend wieder heilt. Die Narbe kann unterschiedlich aussehen, je nachdem wie tief die Verbrennung war und wie gut sie verheilt ist. Verbrennungsnarben können dunkler, heller oder unregelmäßiger als die umgebende Haut sein und manchmal auch schmerzhaft oder juckend sein. **
Was ist eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch eine Verbrennung verletzt wird und sich anschließend wieder heilt. Die Narbe kann je nach Schwere der Verbrennung unterschiedlich aussehen und kann die Hautstruktur und das Aussehen der betroffenen Stelle dauerhaft verändern. Verbrennungsnarben können auch zu funktionellen Einschränkungen führen, wenn sie sich über Gelenke oder wichtige Körperbereiche erstrecken. **
Wie können verschiedene Methoden der Wundheilung den natürlichen Heilungsprozess des Körpers unterstützen?
Verschiedene Methoden der Wundheilung wie z.B. die feuchte Wundbehandlung oder die Verwendung von Wundauflagen können die Heilung beschleunigen, indem sie ein optimales feuchtes Milieu schaffen und die Wunde vor äußeren Einflüssen schützen. Zudem können spezielle Medikamente wie Antibiotika oder Wundsalben eingesetzt werden, um Infektionen vorzubeugen und die Heilung zu fördern. Regelmäßige Wundkontrollen und eine gute Wundhygiene sind ebenfalls wichtig, um den natürlichen Heilungsprozess des Körpers zu unterstützen. **
Top-Angebote
Produkte zum Begriff Oerlikon:
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720637,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Asmussen, Peter D.: Die Prinzipien der WundheilungDie Prinzipien der Wundheilung , Wundtypen, Wundheilungsvorgänge und Wundheilungsstörungen , Retuschestifte & Spray > Autopflege & Aufbereitung , Auflage: unveränderte Neuauflage, Erscheinungsjahr: 200706, Produktform: Leinen, Autoren: Asmussen, Peter D.~Söllner, Brigitte, Redaktion: Kammerlander, Gerhard, Auflage/Ausgabe: unveränderte Neuauflage. Sonderausgabe, Seitenzahl/Blattzahl: 144, Abbildungen: durchg. farb. Abb., Darst., Fachschema: Wunde - Wundbehandlung, Fachkategorie: Medizin, allgemein, Warengruppe: HC/Allgemeinmedizin/Diagnostik/Therapie, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 304, Breite: 215, Höhe: 15, Gewicht: 920, Produktform: Gebunden, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,75,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon CitorexStabelektroden Oerlikon Citorex. Stabelektroden Oerlikon Citorex für un- und niederlegierte Stähle. Schlacke leicht zu entfernen. Gute Wurzelschweißbarkeit. Keine Neigung zum kleben. Rutilbasisch umhüllt. Geeignet für Heftarbeiten. Gute Spaltüberbrückung. Strom tief absenkbar. In vielen Bereichen einsetzbare rutilbasisch-umhüllte Stabelektroden Oerlikon Citorex mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 350 °C geeignet. Besonders anwendbar für röntgensicheres Schweißen von Wurzel-, Füll- und Decklagen im Kessel-, Rohrleitungs- und Behälterbau. Sehr gut beherrschbar in Zwangspositionen. Ruhiger und stabiler Lichtbogen. Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung wird besonders in der Schweißerausbildung geschätzt. Mit geringem Strom verschweißbar.. Die Stabelektrode von Citorex ist durch den niedrigen Si-Gehalt besonders gut für anschließendes Verzinken oder Emaillieren geeignet. Für ein feinschuppigeres Nahtbild kann als Decklage FINCORD benutzt werden.. Blechdicke maximal 16 mm, bei Kehlnähten Blechdicke maximal 30 mm, a-Maß maximal 10 mm.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten Stabelektroden Oerlikon Citorex. Hersteller: Oerlikon. Elektrodentyp: RB = rutil - basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen Stabelektroden Oerlikon Citorex. EN ISO: 2560-A: E 38 2 RB 12. EN: 499: E 38 2 RB 12. AWS: A5.1: E6013. Zulassungen Stabelektroden Oerlikon Citorex. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.2. Mechanische Eigenschaften Stabelektroden Oerlikon Citorex. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >80. -20 °C = >47. Werkstoffe für Stabelektroden Oerlikon Citorex. S(P)235 – S(P)355; GP240; GP280; L210 – L360. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferformen. Artikelnummer. Durchmesser. Länge(mm). Strom(A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). W000287226. 2.0. 250. 50 - 70. 1,4. 150. 6. W000258269. 2.5. 350. 50 - 90. 4,1. 210. 3. W000258270. 3.2. 350. 100 - 150. 4,3. 130. 3. W000258271. 4.0. 350. 140 - 190. 4,5. 90. 3. W000258272. 4.0. 450. 140 - 210. 5,7. 90. 3. W000258273. 5.0. 450. 190 - 280. 5,4. 55. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 4,1 kg / 210 Stk · Art.-Nr. W000258269 · EAN 4028659249836. 3.2 x 350 mm 4,3 kg / 130 Stk · Art.-Nr. W000258270 · EAN 4028659249874. 5.0 x 450 mm 5,4 kg / 55 Stk · Art.-Nr. W000258273 · EAN 402865924996646,81 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie können Narbenbildung und Narbenpflege nach Verletzungen verbessert werden?
Um die Narbenbildung zu verbessern, ist es wichtig, die Wunde sauber zu halten und sie angemessen zu versorgen. Eine gute Narbenpflege beinhaltet regelmäßiges Eincremen mit speziellen Cremes oder Ölen, um die Haut geschmeidig zu halten und die Narbenbildung zu minimieren. Zudem können auch Massagen oder spezielle Narbenpflaster helfen, um das Erscheinungsbild der Narbe zu verbessern. **
-
Wie können Narbenbildung und Narbenpflege am besten minimiert werden?
Um die Narbenbildung zu minimieren, ist es wichtig, die Wunde sauber zu halten und sie nicht zu reizen. Vermeiden Sie es, an der Kruste zu kratzen oder die Wunde zu berühren. Zur Narbenpflege können Sie spezielle Cremes oder Gele verwenden, die die Heilung unterstützen und das Aussehen der Narbe verbessern. **
-
Welche Behandlungsmöglichkeiten gibt es für einen Gewebeschaden und wie lange dauert der Heilungsprozess in der Regel?
Behandlungsmöglichkeiten für einen Gewebeschaden können physikalische Therapie, Medikamente, Injektionen oder in schweren Fällen eine Operation umfassen. Der Heilungsprozess variiert je nach Art und Schwere des Schadens, kann aber in der Regel mehrere Wochen bis Monate dauern, abhängig von der individuellen Genesungsfähigkeit. Eine frühzeitige Diagnose und Behandlung können den Heilungsprozess beschleunigen und die Genesungschancen verbessern. **
-
Wie entsteht Vernarbung und welche Möglichkeiten gibt es, um Narbenbildung zu minimieren oder zu behandeln?
Vernarbung entsteht, wenn die Haut tiefere Verletzungen erleidet und sich während des Heilungsprozesses neu bildet. Um die Narbenbildung zu minimieren, können spezielle Cremes, Silikonpflaster oder Laserbehandlungen angewendet werden. In manchen Fällen kann auch eine Operation zur Entfernung der Narbe in Betracht gezogen werden. **
Ähnliche Suchbegriffe für Oerlikon
-
Stabelektroden Oerlikon SpezialStabelektroden Oerlikon Spezial. Stabelektroden Oerlikon Spezial für un- und niederlegierte Stähle. Gute Spaltüberbrückbarkeit. Für Wurzelschweißungen. Schlacke ist leicht entfernbar. Hervorragende Kaltzähigkeit. Basisch-umhüllte Doppelmantelelektrode mit nichtbasischen Anteilen für Wurzelschweißungen, Zwangspositionen und Spaltüberbrückbarkeit. Die Umhüllungsbestandteile sorgen für exzellente Schweißeigenschaften sowie einen außergewöhnlich richtungsstabilen Lichtbogen. Die Stabelektroden Oerlikon Spezial weisen eine hohe Kaltzähigkeit bis zu -20 °C auf, dies sorgt dafür, dass sie besonders im Stahlbau, der Fertigung und der Montage von Industrie, Handwerk und Rohrleitungsbau gerne angewandt wird. Röntgensicher. Verschweißbar Wechselstrom, stromquellenseitig auf mindestens 65V Leeerlaufspannung achten. Feintropfiger Werkstoffübergang.. Für Betriebstemperaturen von -40 °C bis +450 °C. Wasserstoffkontrolliert. Bei der Wurzelschweißung wird empfohlen, die Elektrode am Minuspol zu verschweißen. Dadurch ist der Lichtbogen gerichteter, so wird das Modellieren an der Wurzel erleichtert und die Empfindlichkeit des Lichtbogens gegen Blaswirkung ist ebenfalls geringer.. Grunddaten von Stabelektroden Oerlikon Spezial. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Spezial. Elektrodentyp: B = basisch. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 470-600. Normbezeichnungen von Stabelektroden Oerlikon Spezial. EN ISO: 2560-A: E 38 3 B 12 H10. EN: 499: E 38 3 B 12 H 10. AWS: A5. 1: E7016-H8. Zulassungen von Stabelektroden Oerlikon Spezial. TÜV, DB, CE, ABS. Chemische Zusammensetzung (übliche Werte in %). C - 0.06. Mn - 0.9. Si - 0.7. P - <0.025. S - <0.015. Mechanische Eigenschaften des reinen Schweißgutes von Stabelektroden Oerlikon Spezial. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >380. Zugfestigkeit (MPa): 470-600. Dehnung A5 (%): >25. Kerbschlagarbeit ISO-V (J):. +20 °C = >150. -20 °C = >80. Werkstoffe für Stabelektroden Oerlikon Spezial. S(P)235 – S(P)355; GP240 - GP280; L245 – L360. Lagerung / Rücktrocknung. Trocken lagern. HD<10: Rücktrocknung 300 – 350 °C / 2h, max 5x. Stromart/Polung/Schweißposition. AC; DC+. PA, PB, PC, PD, PE, PF. Lieferform. Art.Nr.. Druchmesser. Länge. A. kg/VE. Stk/VE. VE/Karton. W000287401. 2.0. 350. 55 - 65. 4.2. 330. 3. W000287402. 2.5. 350. 60 - 90. 3.9. 200. 3. W000287408. 2.5. 350. 60 - 90. 2.0. 100. 6. W000287403. 3.2. 350. 95 - 150. 4.1. 125. 3. W000287409. 3.2. 350. 95 - 150. 1.8. 55. 6. W000287404. 3.2. 450. 95 - 150. 5.3. 125. 3. W000287405. 4.0. 450. 140 - 190. 5.2. 80. 3. W000287406. 5.0. 450. 190 - 250. 5.0. 50. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.5 x 350 mm 3.9 kg / 200 Stk · Art.-Nr. W000287402 · EAN W000287402. 3.2 x 350 mm 4.1 kg / 125 Stk · Art.-Nr. W000287403 · EAN W000287403. 3.2 x 450 mm 5.3 kg / 125 Stk · Art.-Nr. W000287404 · EAN W000287404. 4.0 x 450 mm 5.2 kg / 80 Stk · Art.-Nr. W000287405 · EAN W000287405. 5.0 x 450 mm 5 kg / 50 Stk · Art.-Nr. W000287406 · EAN 4028659107495. 2.0 x 350 mm 4.2 kg / 330 Stk · Art.-Nr. W000287401 · EAN W000287401. 2.5 x 350 mm 2 kg / 100 Stk vakuumverpackt · Art.-Nr. W000287408 · EAN 4028659107556. 3.2 x 350 mm 1.8 kg / 55 Stk vakuumverpackt · Art.-Nr. W000287409 · EAN W00028740945,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720643,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stabelektroden Oerlikon FincordStabelektroden Oerlikon Fincord. Stabelektroden Oerlikon Fincord für un- und niederlegierte Stähle. Spritzerarm – selbstabhebende Schlacke. Flache Hohlkehlnaht. Feinschuppige und saubere Nähte. Wurzelschweißbarkeit bestätigt. Klebefreier Übergang zum Grundwerkstoff. Gut geeignet für Heftarbeiten. In vielen Bereichen einsetzbare dick rutil-umhüllte Stabelektroden Oerlikon Fincord mit exzellenten Schweißeigenschaften. Für Betriebstemperaturen von -10 °C bis 450 °C geeignet. Ruhiger, stabiler Lichtbogen. Geeignet für alle Schweißpositionen außer fallend (2,0 und 2,5mm auch bedingt fallend). Auch von unerfahrenen Schweißern zu beherrschen, durch leichte Handhabung.. Einfaches Zünden und Wiederzünden, auch aufgesetzt verschweißbar.. Die Stabelektroden Oerlikon Fincord sind ebenfalls an 220V Lichtnetztransformatoren zu verwenden und bei 42V Schutzspannung verschweißbar. Für röntgensichere Nähte wird zu (auch in Verbindung mit MAG-geschweißten Lagen) Oerlikon FINCORD DB geraten.. Allgemein: Baustahl, Feinkornbaustahl, Schiffbaustahl, Druckbehälterstahl, Rohrstahl, Stahlguss, Betonstahl. Grunddaten. Hersteller: Oerlikon. Produktname: Stabelektroden Oerlikon Fincord. Elektrodentyp: RR = rutil. Länge(mm): 350. Wärmebehandlung: U (ungeglüht). Zugfestigkeit (N/mm2): 500-640. Normbezeichnungen. EN ISO: 2560-A: E 42 0 RR 12. EN: 499 - E 42 0 RR 12. AWS: A5.1: E6013. Zulassungen von Stabelektroden Oerlikon Fincord. TÜV, DB, CE. Chemische Zusammensetzung (übliche Werte in %). C - 0.08. Mn - 0.6. Si - 0.45. Mechanische Eigenschaften des reinen Schweißgutes der Stabelektroden Oerlikon Fincord. Wärmebehandlung: unbehandelt. Streckgrenze (MPa): >420. Zugfestigkeit (MPa): 500-640. Dehnung A5 (%): >22. Kerbschlagarbeit ISO-V (J):. +20 °C = >60. -10 °C = >47. Werkstoffe. S(P)235 – S(P)355; GP240; GP280. Lagerung / Rücktrocknung. Trocken lagern. Rücktrocknung nicht grundsätzlich notwendig. Falls notwendig 100 – 110 °C / 1h. Stromart/Polung/Schweißposition. AC; DC-. PA, PB, PC, PD, PE, PF. Lieferform. Durchmesser. Länge. (mm). Strom. (A). Gewicht (VE). St. (VE). (Ca. St.). (VE)/Karton. (St.). 1.6. 250. 1,3. 220. 6. 2.0. 350. 50-70. 2.2. 170. 6. 2.0. 350. 50-70. 2,2. 170. 6. 2.5. 250. 65-90. 3,0. 210. 3. 2.5. 350. 4,2. 210. 3. 3.2. 350. 100-140. 4,3. 125. 3. 3.2. 450. 100-150. 5,7. 118. 3. 4.0. 350. 140-210. 4,3. 78. 3. 4.0. 450. 140-210. 5,6. 78. 3. 5.0. 450. 190-280. 5,2. 50. 3. 6.0. 450. 5,0. 33. 3. Produktsicherheit und Dokumente. Hersteller. Lincoln Electric Deutschland GmbH. Industriestr. 12. Postbox 12 60 · 67299 Eisenberg. 67304 Eisenberg. Deutschland. Telefon: +49 6351 476 0. Web: https://www.lincolnelectric.com/de-DE/. Produktidentifikation. 2.0 x 350 mm 2.2 kg / 170 Stk · Art.-Nr. W000380798 · EAN W000380798. 2.5 x 350 mm 4.2 kg / 210 Stk · Art.-Nr. W000287201 · EAN W000287201. 3.2 x 350 mm 4.3 kg / 125 Stk · Art.-Nr. W000287202 · EAN 4028659103657. 3.2 x 450 mm 5.7 kg / 118 Stk · Art.-Nr. W000287203 · EAN W000287203. 4.0 x 350 mm 4.3 kg / 80 Stk · Art.-Nr. W000287204 · EAN 4028659103718. 4.0 x 450 mm 5.6 kg / 78 Stk · Art.-Nr. W000287205 · EAN 4028659103732. 5.0 x 450 mm 5.2 kg / 50 Stk · Art.-Nr. W000287206 · EAN W00028720647,37 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie entsteht eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch Hitze oder Feuer verletzt wird. Dabei werden die oberen Hautschichten zerstört und es bildet sich eine Wunde. Im Heilungsprozess bildet der Körper neues Gewebe, das oft anders aussieht als die umliegende Haut und als Narbe sichtbar bleibt. **
-
Was ist eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch eine Verbrennung verletzt wird und sich anschließend wieder heilt. Die Narbe kann unterschiedlich aussehen, je nachdem wie tief die Verbrennung war und wie gut sie verheilt ist. Verbrennungsnarben können dunkler, heller oder unregelmäßiger als die umgebende Haut sein und manchmal auch schmerzhaft oder juckend sein. **
-
Was ist eine Verbrennungsnarbe?
Eine Verbrennungsnarbe entsteht, wenn die Haut durch eine Verbrennung verletzt wird und sich anschließend wieder heilt. Die Narbe kann je nach Schwere der Verbrennung unterschiedlich aussehen und kann die Hautstruktur und das Aussehen der betroffenen Stelle dauerhaft verändern. Verbrennungsnarben können auch zu funktionellen Einschränkungen führen, wenn sie sich über Gelenke oder wichtige Körperbereiche erstrecken. **
-
Wie können verschiedene Methoden der Wundheilung den natürlichen Heilungsprozess des Körpers unterstützen?
Verschiedene Methoden der Wundheilung wie z.B. die feuchte Wundbehandlung oder die Verwendung von Wundauflagen können die Heilung beschleunigen, indem sie ein optimales feuchtes Milieu schaffen und die Wunde vor äußeren Einflüssen schützen. Zudem können spezielle Medikamente wie Antibiotika oder Wundsalben eingesetzt werden, um Infektionen vorzubeugen und die Heilung zu fördern. Regelmäßige Wundkontrollen und eine gute Wundhygiene sind ebenfalls wichtig, um den natürlichen Heilungsprozess des Körpers zu unterstützen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.